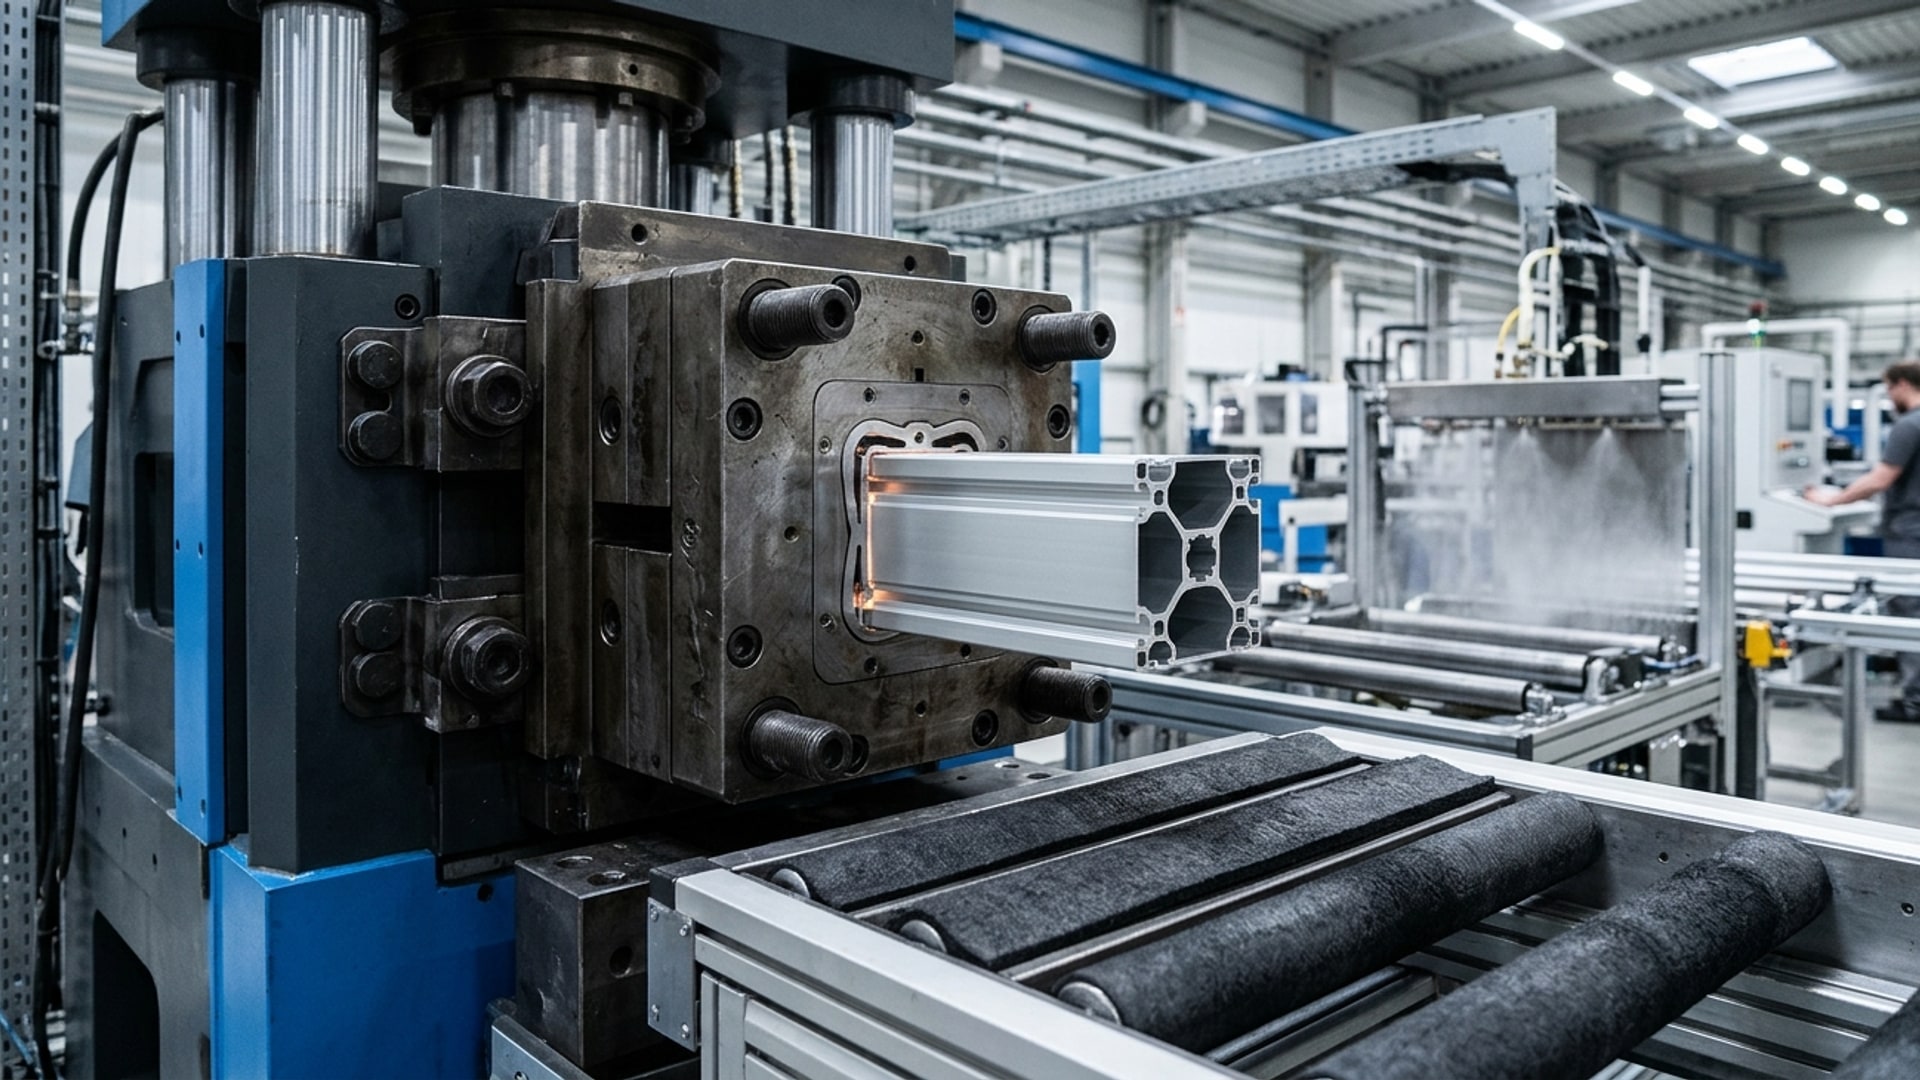
ما هو البثق؟
يُدفع عود ألمنيوم مسخّن عبر قالب لتشكيل بروفايل مستمر.
مراحل عملية بثق الألمنيوم والضبط الميتالورجي
في البثق يُسخَّن العود إلى نحو 450–500 °م ويُدفع من الحاوية عبر القالب. ويُبرَّد البروفايل عند الخروج ثم يُقص ويُقوَّم.
تحدد هندسة المقطع القالب: سماكة الجدار وأنصاف الأقطار والتجاويف تُحدَّد في مرحلة التصميم. وتؤثر سرعة التبريد والحالة الحرارية مباشرة في الخواص الميكانيكية.
توفر المعالجة في الفرن الحالتين T5 أو T6، ثم تأتي مراحل معالجة السطح والتصنيع.
| مرحلة العملية | المعيار / درجة الحرارة | الهدف الميتالورجي والبعدي |
|---|---|---|
| 1. تسخين أسطوانة الألمنيوم | 450 °م – 500 °م | تحقيق اللدونة وإذابة مركبات Mg₂Si |
| 2. الكبس عبر القالب | قالب مسطح أو جسري (Porthole) | تشكيل المقطع الهندسي وفق EN 755-9 / EN 12020-2 |
| 3. التبريد السريع عند الخروج | تبريد بالهواء أو رذاذ الماء | تثبيت عناصر السبيكة في محلول صلب فائق التشبع |
| 4. الاستعدال بالشد (Stretching) | استطالة مضبوطة 0,5% – 2,0% | إزالة الإجهادات الداخلية وضمان استقامة البروفايل |
| 5. التعتيق الحراري (الأفران) | 175 °م – 205 °م (4 – 8 ساعات) | الوصول إلى الصلابة والمقاومة الميكانيكية T5 أو T6 أو T66 |
الأسئلة الشائعة
كيف يتم بثق قطاعات الألمنيوم المفرغة ومتعددة الغرف؟
باستخدام قوالب الجسور (Porthole Dies)، حيث ينقسم معدن الألمنيوم الساخن حول القلب الداخلي ثم يلتحم في الحالة الصلبة تحت ضغط عالٍ داخل غرفة اللحام قبل الخروج من فوهة القالب.
ما الذي يحدد أقل سماكة جدار ممكنة في عملية البثق؟
تعتمد السماكة الدنيا (وتصل لدينا إلى 0,8 مم) على نوع السبيكة وقطر الدائرة المحيطة بالمقطع؛ حيث تتيح سبيكتا 6060 و6063 أرق الجدران مقارنة بالسبائك الإنشائية الصلبة مثل 6082.
مراجع هندسية وقدرات إنتاجية ذات صلة

سبائك سلاسل 5000 و6000 و7000 (EN 573-3 / EN 755-2)
جداول التركيب الكيميائي والخواص الميكانيكية للسبائك EN AW-5083, 5754, 6060, 6063, 6005A, 6082, 6463, 7020, 7075.
اقرأ المزيد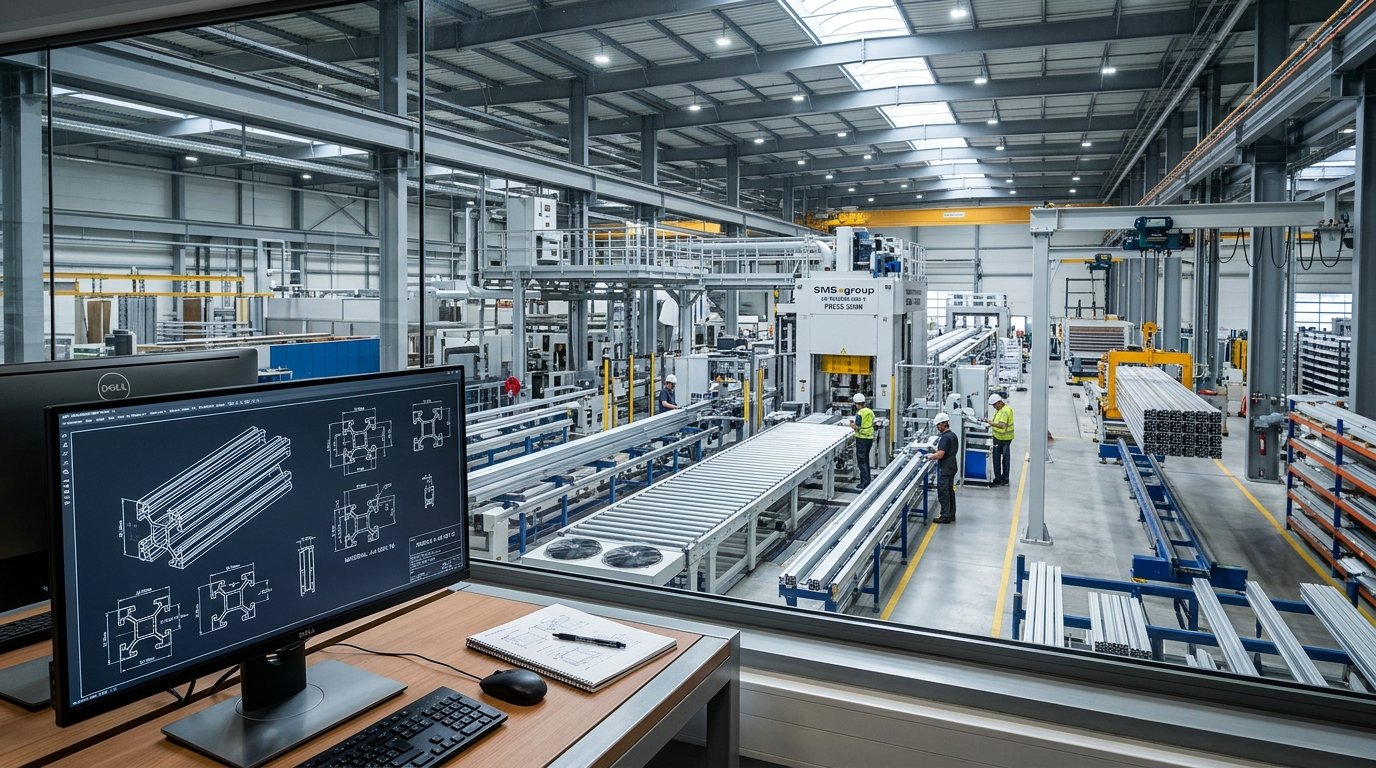
المصنع ومكابس 5-6-7 بوصة وأنودة/طلاء القطع
مكابس 5-6-7 بوصة (1.000–2.000 طن)، 80–20.000 جم/م، سماكة 0,8 مم، أنودة/طلاء قطع وقص 8–6.000 مم.
اقرأ المزيد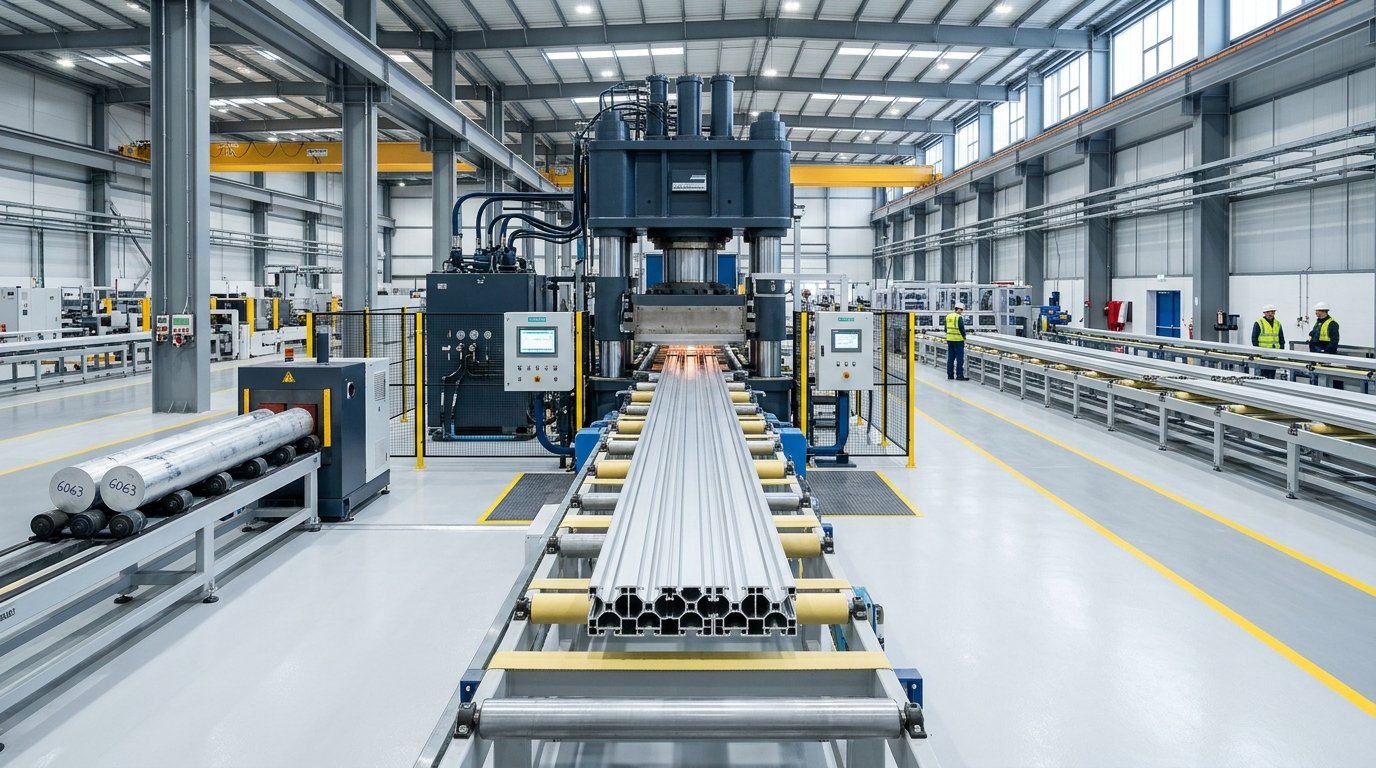
جميع خدمات الإنتاج (8 وحدات متكاملة)
من القوالب الخاصة والمقاطع القياسية إلى بثق 5000-6000-7000 وأنودة/طلاء القطع وقص CNC.
اقرأ المزيد
طلب عرض سعر
أرسل رسم المقطع والكمية السنوية؛ ويُعد العرض مع القالب وخطة الإنتاج.