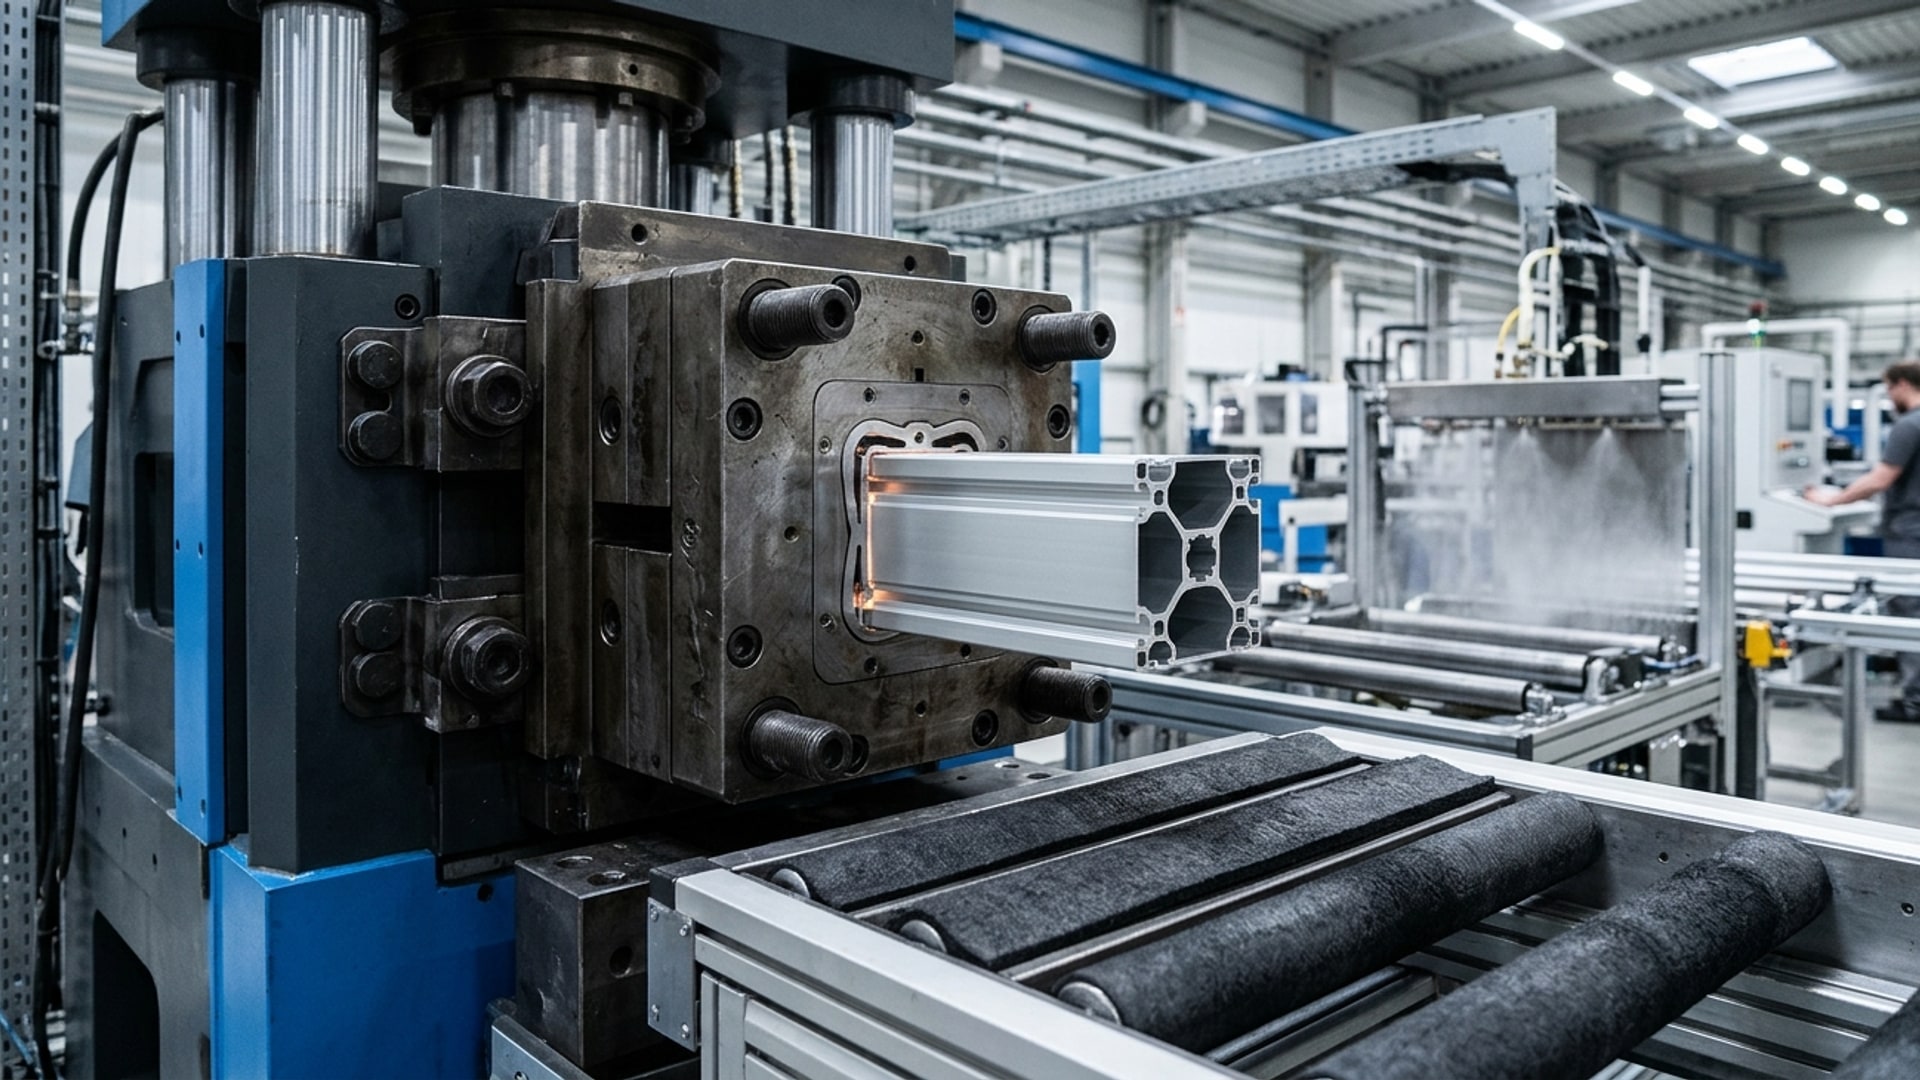
Was ist Strangpressen?
Ein erwärmter Aluminiumbarren wird durch eine Matrize gepresst und entsteht als durchlaufendes Profil.
Verfahrensablauf beim Aluminium-Strangpressen
Beim Strangpressen wird der Barren auf etwa 450–500 °C erwärmt und aus dem Rezipienten durch die Matrize gedrückt. Das Profil wird am Matrizenauslauf gekühlt und anschließend abgelängt und gerichtet.
Die Querschnittsgeometrie bestimmt die Matrize: Wanddicke, Eckenradien und Hohlräume werden in der Konstruktion festgelegt. Abkühlgeschwindigkeit und Zustand beeinflussen die mechanischen Eigenschaften.
Die Auslagerung im Ofen liefert die Zustände T5 oder T6, danach folgen Oberflächenbehandlung und mechanische Bearbeitung.
| Prozessstufe | Typischer Parameter | Metallurgischer & Maßlicher Zweck |
|---|---|---|
| 1. Bolzenerwärmung | 450 °C – 500 °C | Plastische Umformbarkeit und Lösung der Mg₂Si-Phasen |
| 2. Pressen durch die Matrize | Flach- oder Kammerwerkzeug | Formgebung nach EN 755-9 / EN 12020-2 |
| 3. Abschreckung an der Presse | Luft- oder Wassernebelkühlung | Einfrieren des übersättigten Mischkristalls |
| 4. Recken (Richten) | 0,5 % – 2,0 % Reckgrad | Abbau von Eigenspannungen und Geradheitskorrektur |
| 5. Warmauslagerung | 175 °C – 205 °C (4 – 8 Std.) | Einstellung der Zielfestigkeit T5, T6 oder T66 |
Häufige Fragen
Wie werden Mehrkammer-Hohlprofile beim Strangpressen gefertigt?
Über Kammer- bzw. Brückenwerkzeuge (Porthole-Matrizen): Das 450–500 °C warme Aluminium teilt sich um den Dorn und verschweißt unter hohem Druck in der Schweißkammer wieder homogen.
Wovon hängt die minimale Wanddicke beim Strangpressen ab?
Von Legierung, umschriebenem Kreisdurchmesser (UKD) und Profilgeometrie: In EN AW-6060/6063 sind ab 0,8 mm möglich, während hochfeste Legierungen wie 6082 dickere Wandstärken erfordern.
Weiterführende Konstruktions- & Fertigungsdaten

Legierungen Serien 5000, 6000 & 7000 (EN 573-3 / EN 755-2)
Chemische und mechanische Tabellen für EN AW-5083, 5754, 6060, 6063, 6005A, 6082, 6463, 7020 und 7075.
Weiterlesen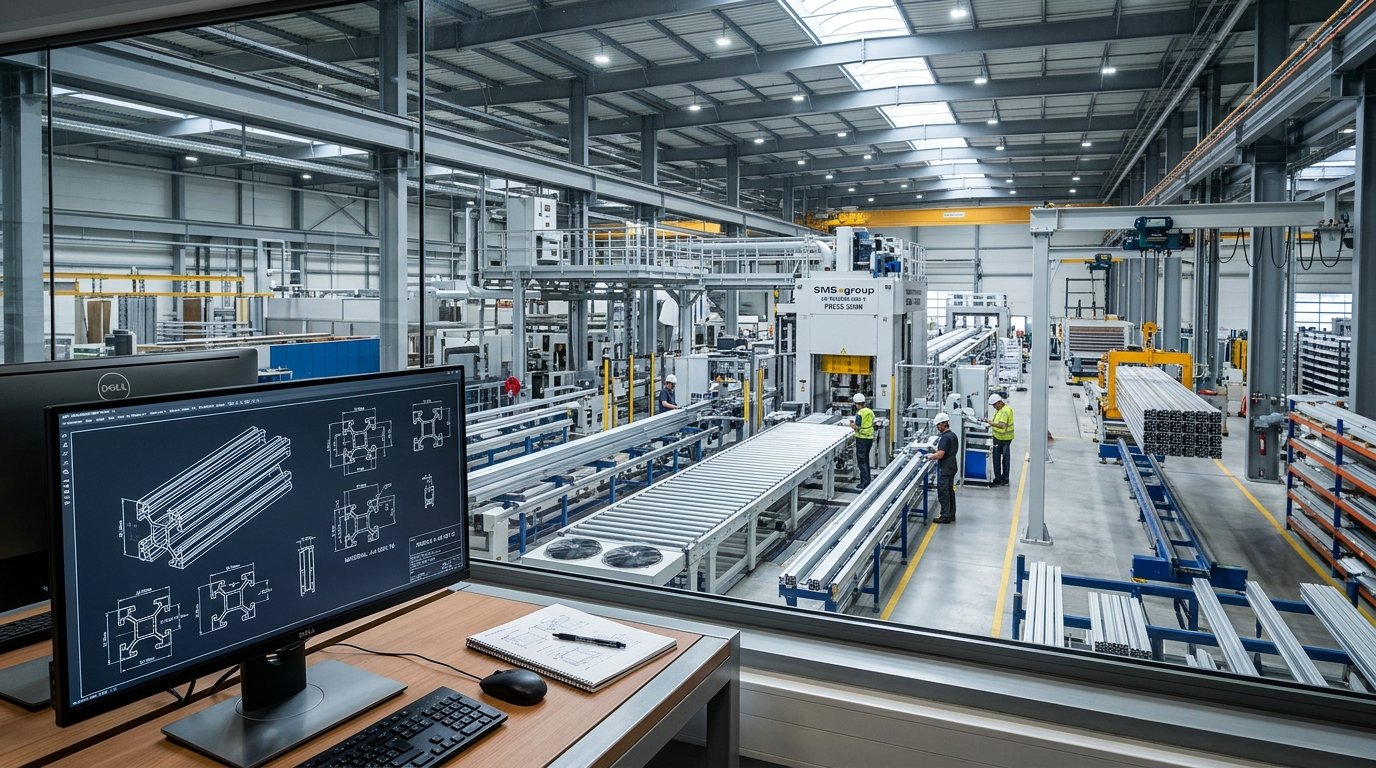
Werk, 5-6-7 Zoll Pressen & Stückbeschichtung
5-6-7 Zoll (1.000–2.000 t) Pressen, 80–20.000 g/m, min. 0,8 mm, Langgut-/Stückeloxal & 8–6.000 mm Schnitt.
Weiterlesen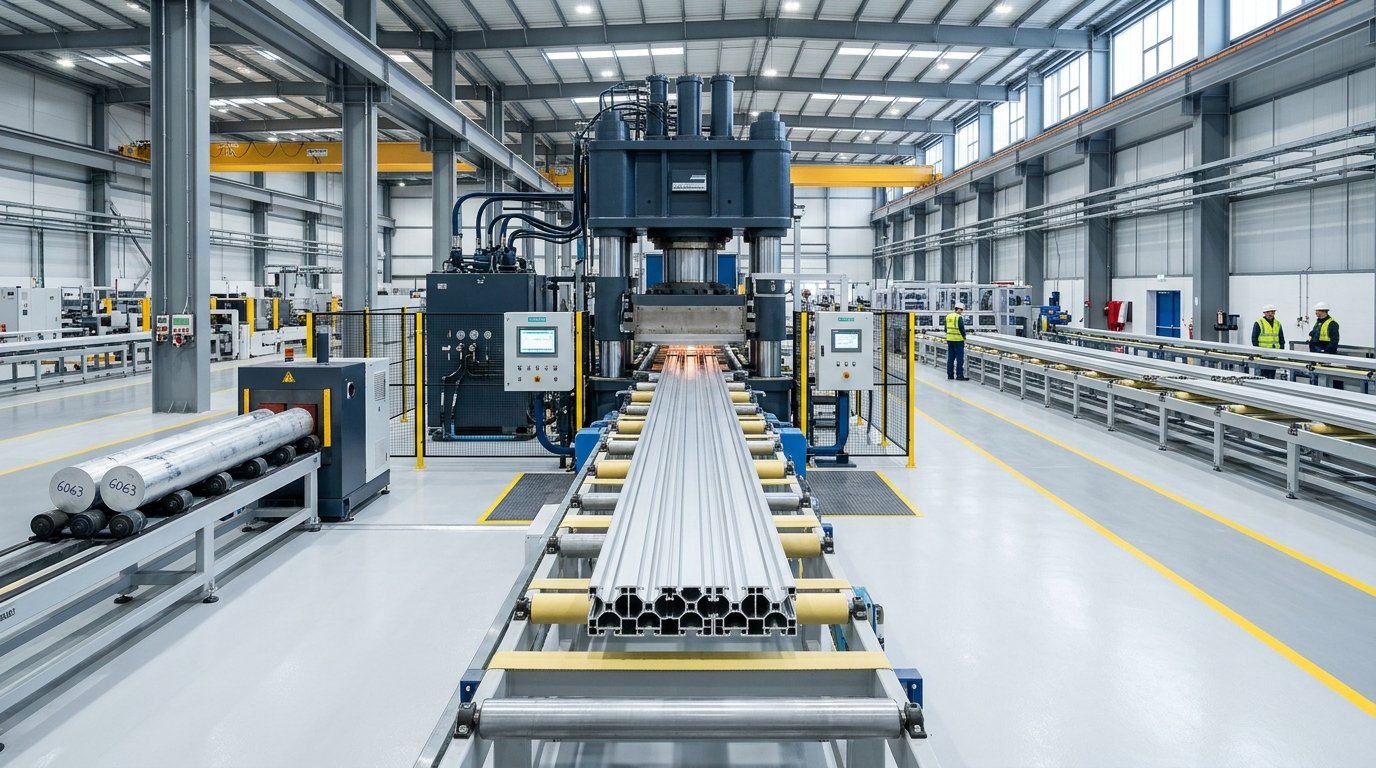
Alle Fertigungsleistungen (8 Bereiche)
Vom Sonderwerkzeug und Standardprogramm über 5000-6000-7000 Extrusion bis zu Stückeloxal und CNC.
Weiterlesen
Angebot anfordern
Senden Sie Querschnittszeichnung und Jahresmenge; das Angebot entsteht zusammen mit Werkzeug- und Produktionsplan.