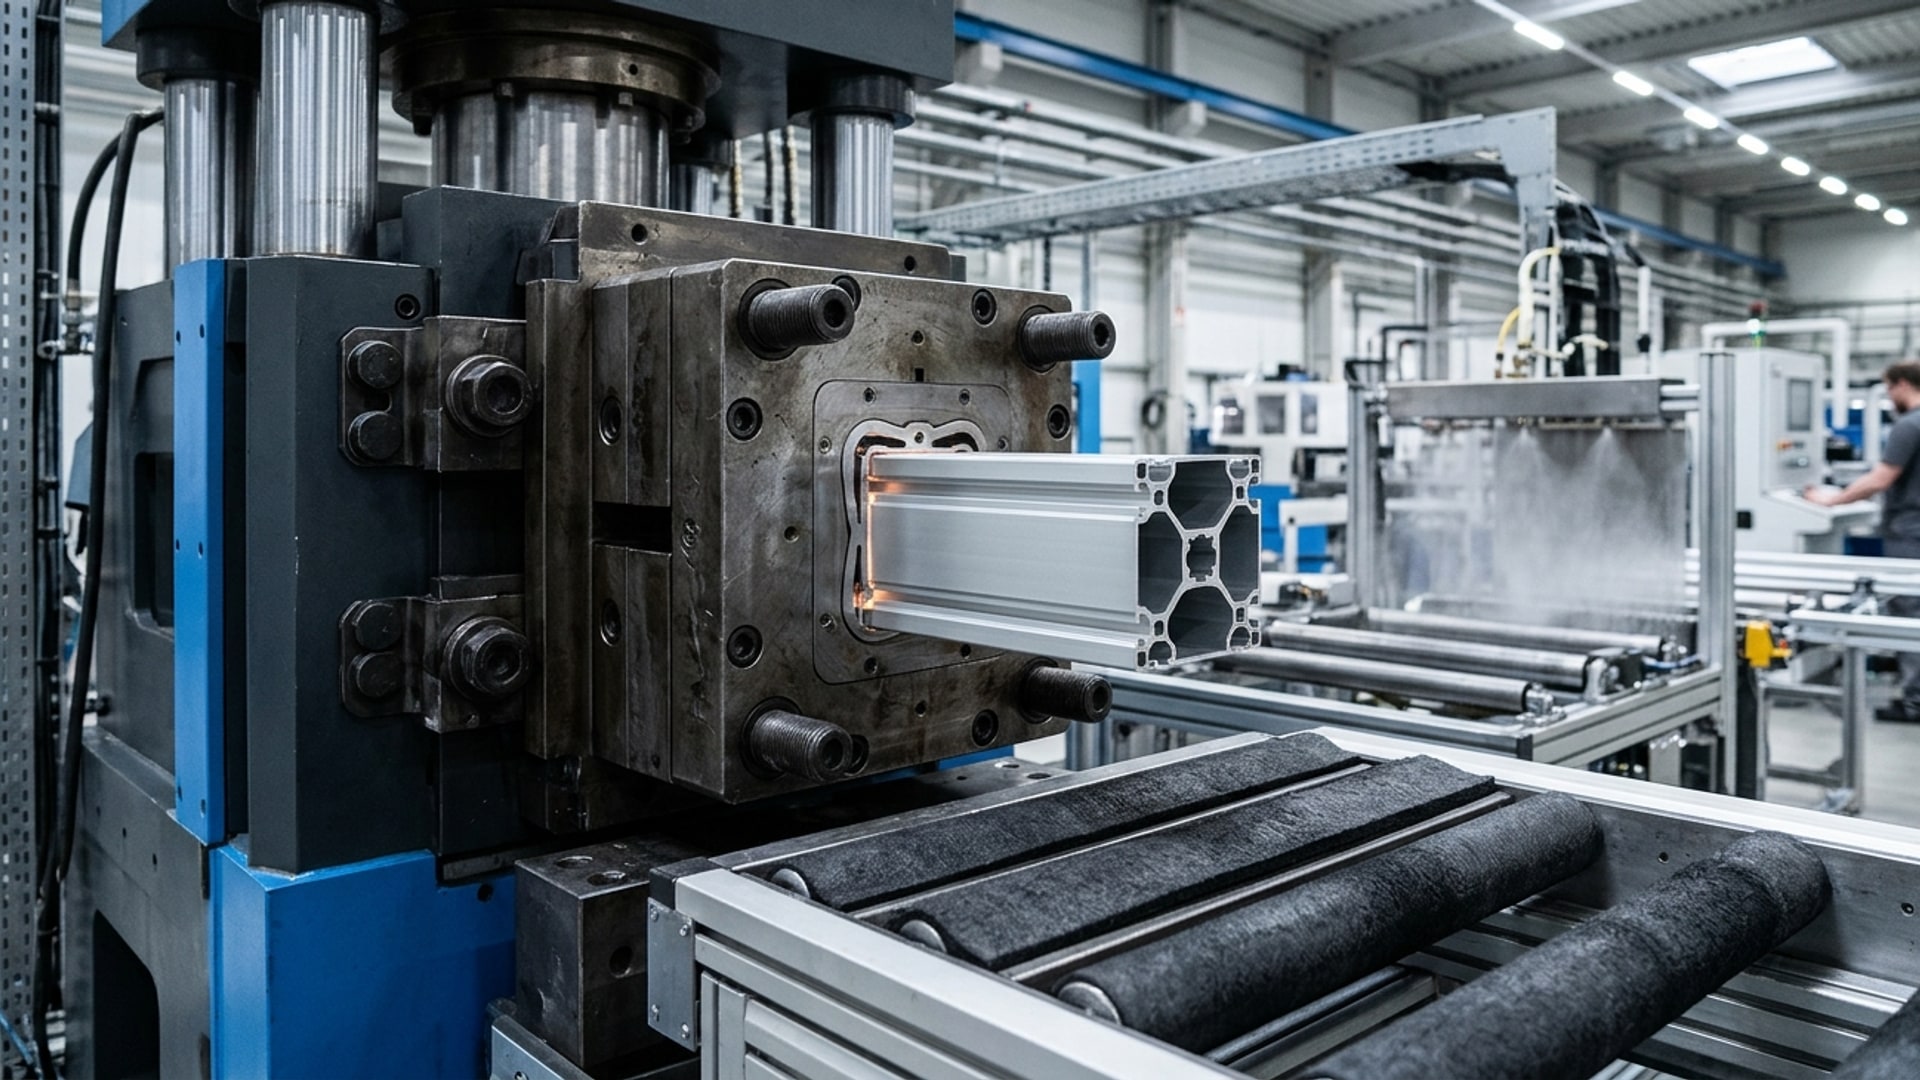
¿Qué es la extrusión?
Un tocho de aluminio calentado se empuja a través de una matriz para formar un perfil continuo.
Etapas mecánicas y térmicas del proceso de extrusión de aluminio
En la extrusión el tocho se calienta a unos 450–500 °C y se empuja desde el contenedor a través de la matriz. El perfil se enfría a la salida y después se corta a medida y se endereza.
La geometría de la sección depende de la matriz: espesores, radios de esquina y cavidades se definen en el diseño. La velocidad de enfriamiento y el temple influyen directamente en las propiedades mecánicas.
El envejecimiento en horno proporciona temples T5 o T6, seguidos del tratamiento superficial y del mecanizado.
| Fase del proceso | Parámetro habitual | Objetivo metalúrgico y dimensional |
|---|---|---|
| 1. Precalentamiento del tocho | 450 °C – 500 °C | Plasticidad del metal y solubilización de Mg₂Si |
| 2. Extrusión en matriz | Matriz plana o de puente (porthole) | Geometría de sección según EN 755-9 / EN 12020-2 |
| 3. Enfriamiento en salida | Aire forzado o niebla de agua | Retención de elementos de aleación en solución sólida |
| 4. Enderezado por estirado | 0,5 % – 2,0 % de alargamiento | Alivio de tensiones internas y rectitud del perfil |
| 5. Envejecido artificial | 175 °C – 205 °C (4 – 8 horas) | Precipitación controlada para temples T5, T6 o T66 |
Preguntas frecuentes
¿Cómo se fabrican los perfiles huecos multicámara por extrusión?
Mediante matrices de puentes (porthole): el aluminio a 450–500 °C se divide alrededor del macho y vuelve a soldarse en estado sólido a alta presión en la cámara de soldadura.
¿Qué determina el espesor mínimo de pared en un perfil extruido?
Depende de la aleación, el círculo circunscrito y la simetría: en EN AW-6060/6063 fabricamos paredes desde 0,8 mm, mientras que 6082 o 7075 requieren mayor espesor.
Recursos de ingeniería y producción relacionados

Aleaciones Series 5000, 6000 y 7000 (EN 573-3 / EN 755-2)
Composición química y tablas mecánicas para EN AW-5083, 5754, 6060, 6063, 6005A, 6082, 6463, 7020 y 7075.
Leer más
Planta, prensas de 5-6-7 pulgadas y acabado de piezas
Prensas de 5-6-7 pulgadas (1.000–2.000 t), 80–20.000 g/m, mín. 0,8 mm, anodizado/pintura de piezas y corte 8–6.000 mm.
Leer más
Todos los servicios de producción (8 áreas)
Matrices a medida y red estándar, extrusión 5000-6000-7000, anodizado/pintura de piezas y CNC.
Leer más
Solicitar presupuesto
Envía el plano de tu sección y el volumen anual; el presupuesto se prepara junto con la matriz y el plan de producción.