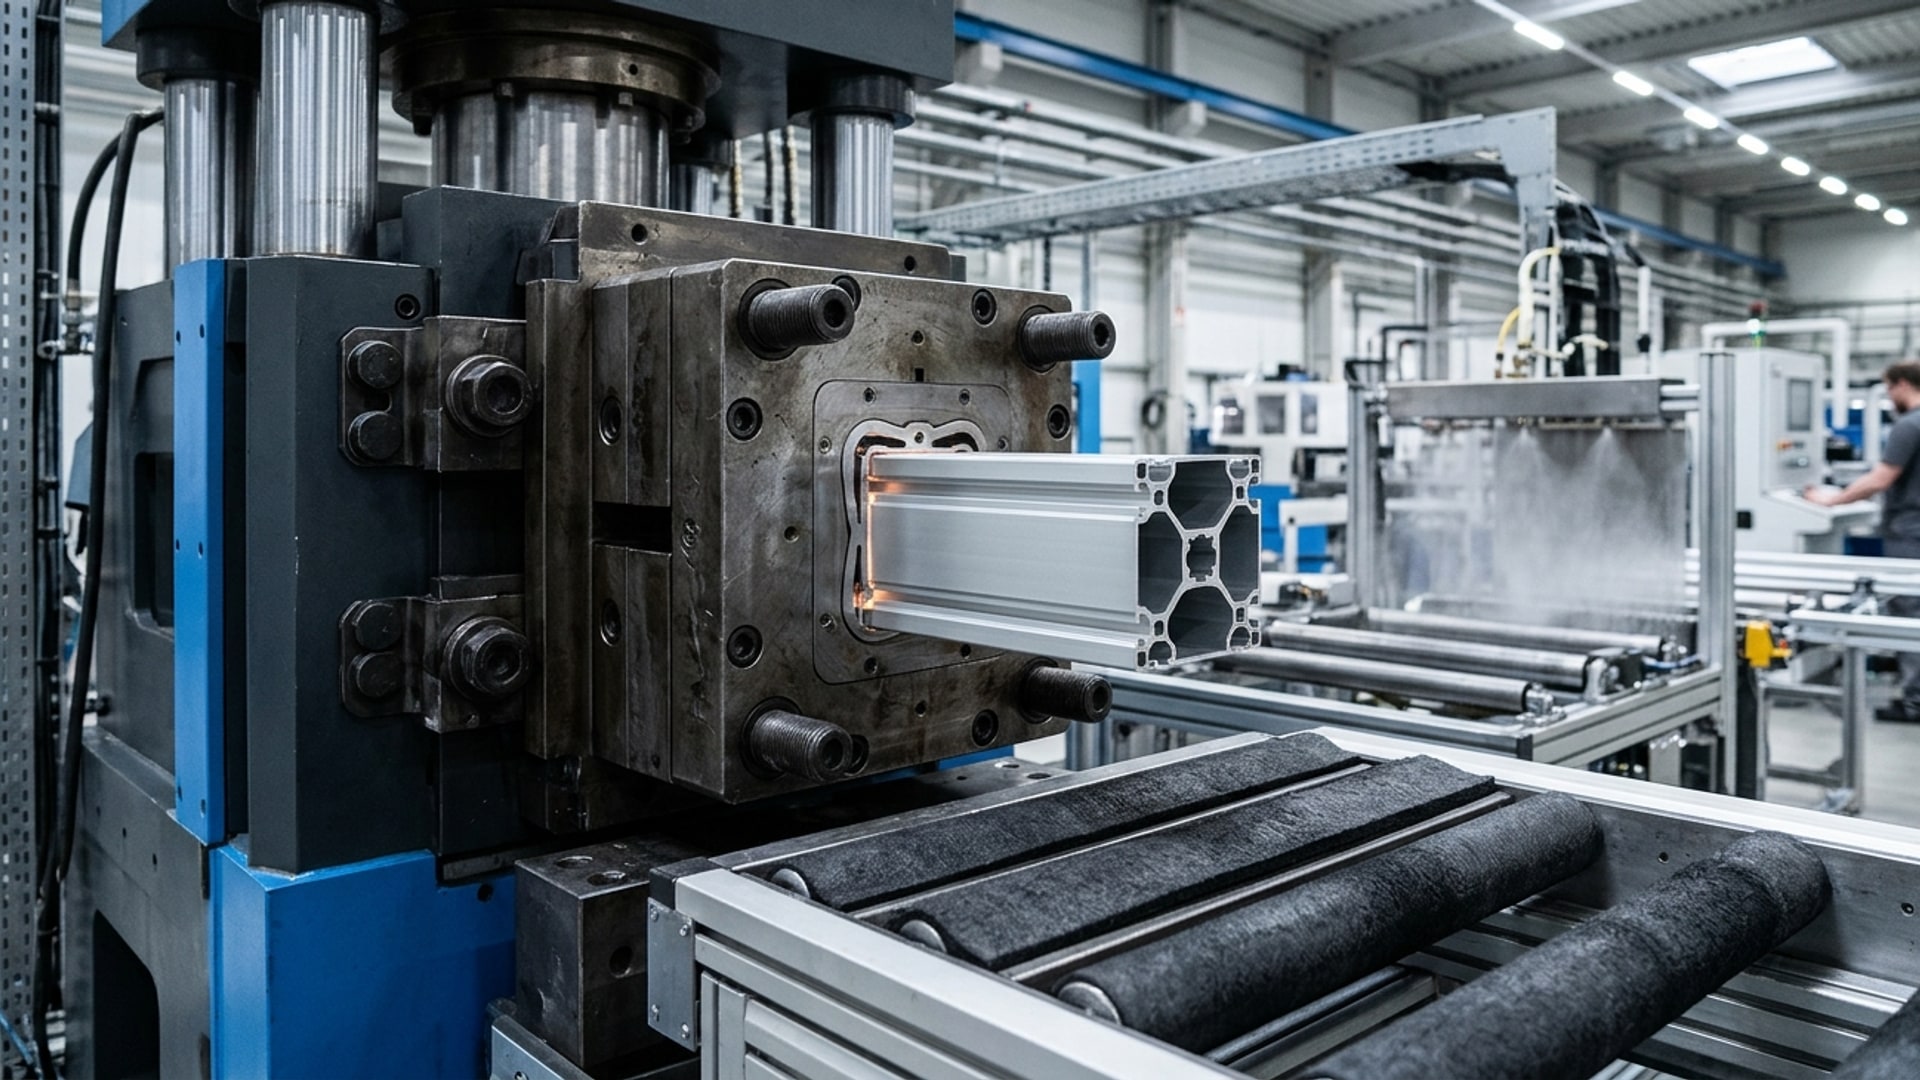
Что такое экструзия?
Нагретый алюминиевый слиток продавливается через матрицу, образуя непрерывный профиль.
Технологические этапы экструзии алюминиевых профилей
При экструзии слиток нагревают примерно до 450–500 °C и выдавливают из контейнера через матрицу. Профиль охлаждают на выходе, затем режут в размер и правят.
Геометрия сечения задаётся матрицей: толщина стенки, радиусы углов и полости определяются на этапе проектирования. Скорость охлаждения и состояние напрямую влияют на механические свойства.
Старение в печи обеспечивает состояния T5 или T6, после чего выполняются обработка поверхности и механообработка.
| Этап процесса | Типовой параметр | Металлургическая и геометрическая цель |
|---|---|---|
| 1. Нагрев биллета | 450 °C – 500 °C | Обеспечение пластичности и гомогенизация фазы Mg₂Si |
| 2. Прессование через матрицу | Плоская или камерная матрица | Формирование сечения по EN 755-9 / EN 12020-2 |
| 3. Закалка на выходе пресса | Воздушное или водовоздушное охлаждение | Фиксация легирующих элементов в твердом растворе |
| 4. Правка растяжением | Удлинение 0,5 % – 2,0 % | Снятие внутренних напряжений и выпрямление профиля |
| 5. Искусственное старение | 175 °C – 205 °C (4 – 8 часов) | Достижение прочности состояний T5, T6 или T66 |
Вопросы и ответы
Как прессуются полые многокамерные алюминиевые профили?
Через комбинированные язычковые (мостовые) матрицы H13: разогретый металл разделяется на потоки и сваривается в твердой фазе под высоким давлением в сварочной камере матрицы.
От чего зависит минимальная толщина стенки профиля?
От сплава, диаметра описанной окружности и геометрии: на сплавах EN AW-6060/6063 достижима стенка от 0,8 мм, тогда как прочные сплавы 6082 и 7075 требуют больших толщин.
Связанные инженерные и производственные разделы

Сплавы серий 5000, 6000 и 7000 (EN 573-3 / EN 755-2)
Химический состав и механические свойства EN AW-5083, 5754, 6060, 6063, 6005A, 6082, 6463, 7020 и 7075.
Читать далее
Завод, прессы 5-6-7 дюймов и покрытие деталей
Прессы 5-6-7 дюймов (1 000–2 000 т), 80–20 000 г/м, мин. 0,8 мм, анодирование/покраска деталей и резка 8–6 000 мм.
Читать далее
Все производственные услуги (8 участков)
Спецматрицы и стандартные профили, экструзия 5000-6000-7000, покрытие деталей и ЧПУ.
Читать далее
Запросить предложение
Пришлите чертёж сечения и годовой объём; предложение готовится вместе с матрицей и планом производства.