
¿Qué es el recubrimiento en polvo?
El polvo cargado electrostáticamente se aplica al perfil y se cura en horno para formar el recubrimiento.
Fases del recubrimiento electrostático en polvo y control de calidad
La pistola carga el polvo electrostáticamente y este se adhiere al perfil conectado a tierra. En el horno retícula a unos 180–200 °C formando una película continua.
El espesor suele ser de 60–80 µm y se verifica con ensayos de espesor y adherencia en aplicaciones arquitectónicas. Hay colores RAL y a medida; los efectos metalizados requieren polvos específicos.
La preparación de superficie es tan importante como en el anodizado: sin desengrase ni pretratamiento, la adherencia y la durabilidad exterior disminuyen.
| Fase del proceso | Parámetro de control | Impacto en la calidad y durabilidad |
|---|---|---|
| 1. Pretratamiento químico | Desengrase + decapado + pasivación | Asegura la adherencia y evita la corrosión filiforme |
| 2. Horno de secado | Evaporación de humedad (100 – 120 °C) | Previene poros y ampollas superficiales |
| 3. Aplicación electrostática | Polvo de poliéster cargado (carta RAL) | Cobertura uniforme en aristas y canales |
| 4. Horno de polimerizado | ~200 °C temperatura de pieza (10–15 min) | Reticulación química de la película protectora |
| 5. Inspección de película | 60 – 80 µm (Micraje y corte enrejado) | Estabilidad UV, retención de brillo y resistencia mecánica |
Preguntas frecuentes
¿Por qué es imprescindible el pretratamiento químico antes del lacado?
El desengrase, decapado y conversión libre de cromo garantizan la adherencia en corte enrejado e impiden la corrosión filiforme bajo la pintura en exteriores.
¿Cuándo elegir recubrimiento en polvo frente a anodizado?
El lacado en polvo es ideal cuando se requiere cualquier color de la carta RAL o acabados texturizados; el anodizado destaca cuando se busca dureza superficial y tacto metálico.
Recursos de ingeniería y producción relacionados

Aleaciones Series 5000, 6000 y 7000 (EN 573-3 / EN 755-2)
Composición química y tablas mecánicas para EN AW-5083, 5754, 6060, 6063, 6005A, 6082, 6463, 7020 y 7075.
Leer más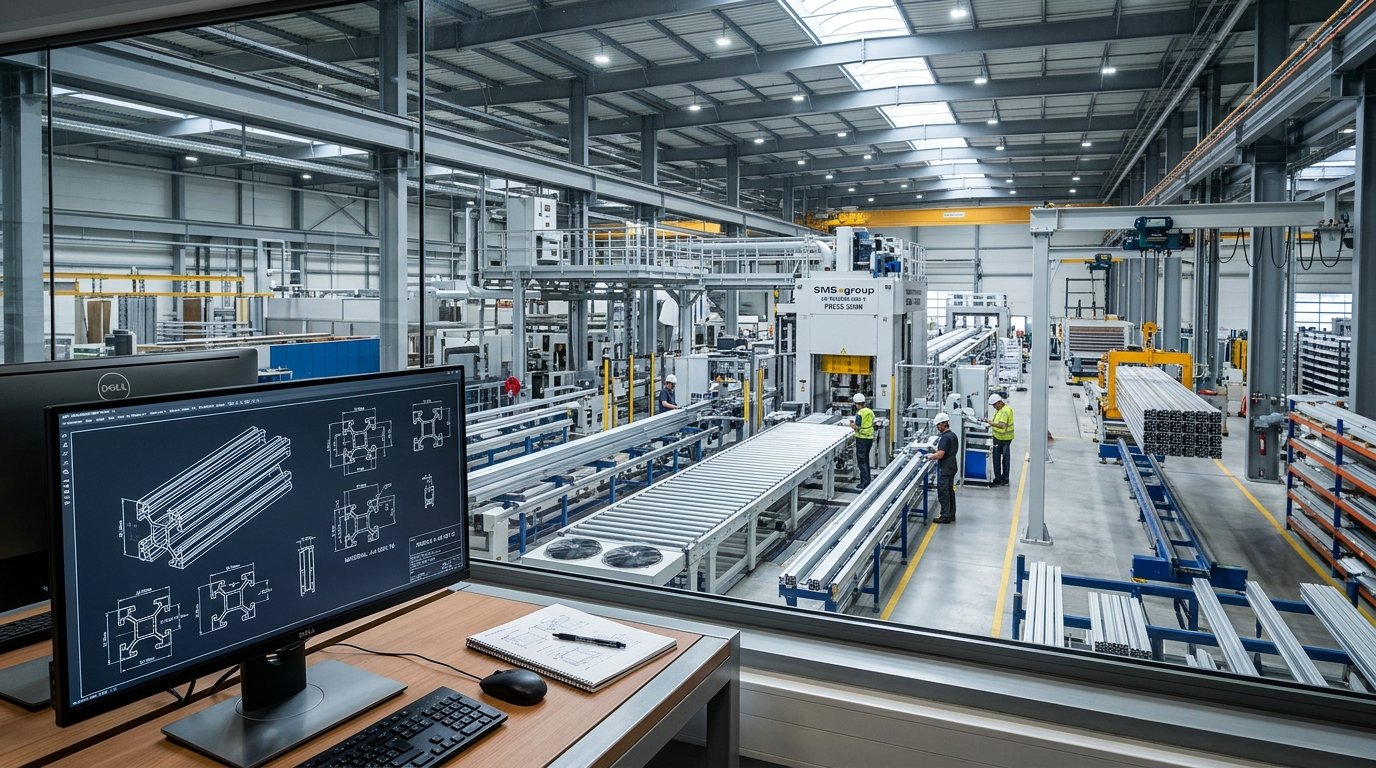
Planta, prensas de 5-6-7 pulgadas y acabado de piezas
Prensas de 5-6-7 pulgadas (1.000–2.000 t), 80–20.000 g/m, mín. 0,8 mm, anodizado/pintura de piezas y corte 8–6.000 mm.
Leer más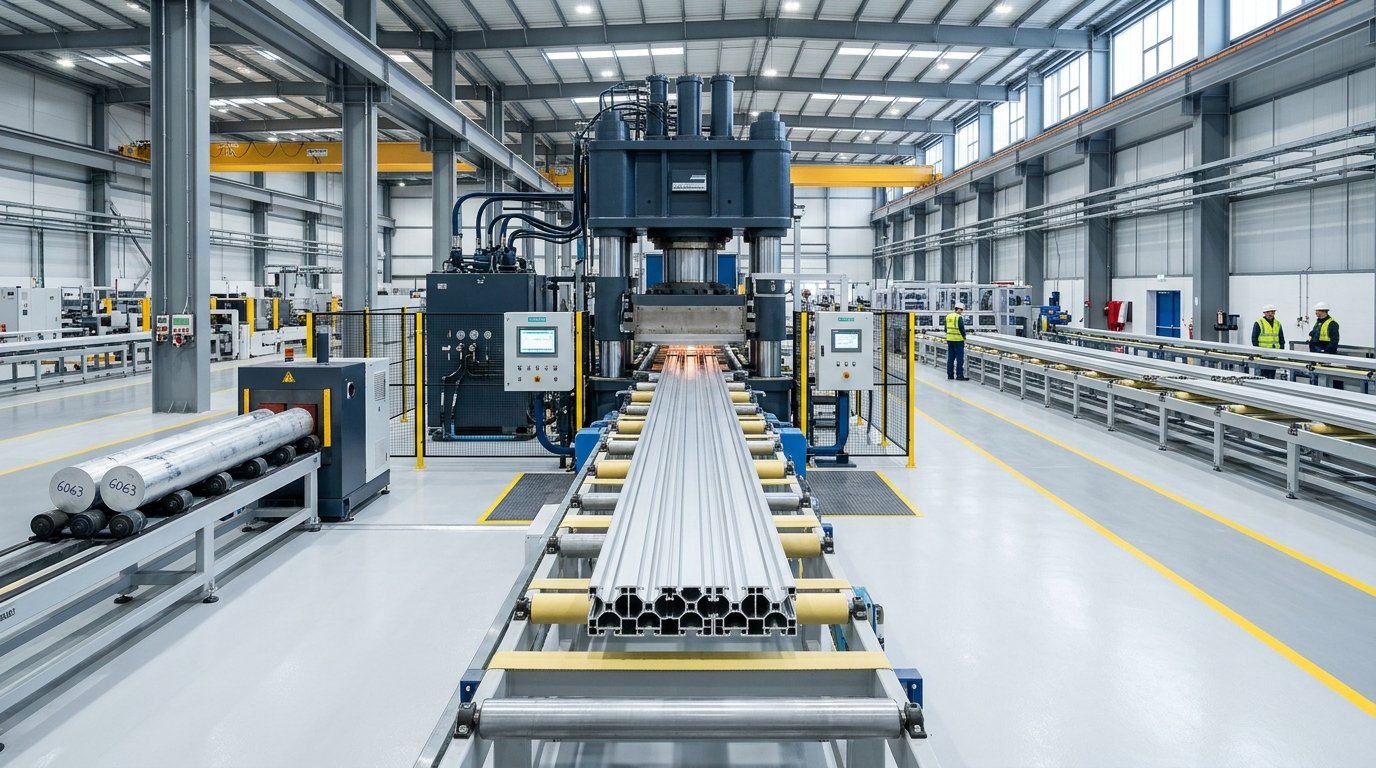
Todos los servicios de producción (8 áreas)
Matrices a medida y red estándar, extrusión 5000-6000-7000, anodizado/pintura de piezas y CNC.
Leer más
Solicitar presupuesto
Envía el plano de tu sección y el volumen anual; el presupuesto se prepara junto con la matriz y el plan de producción.