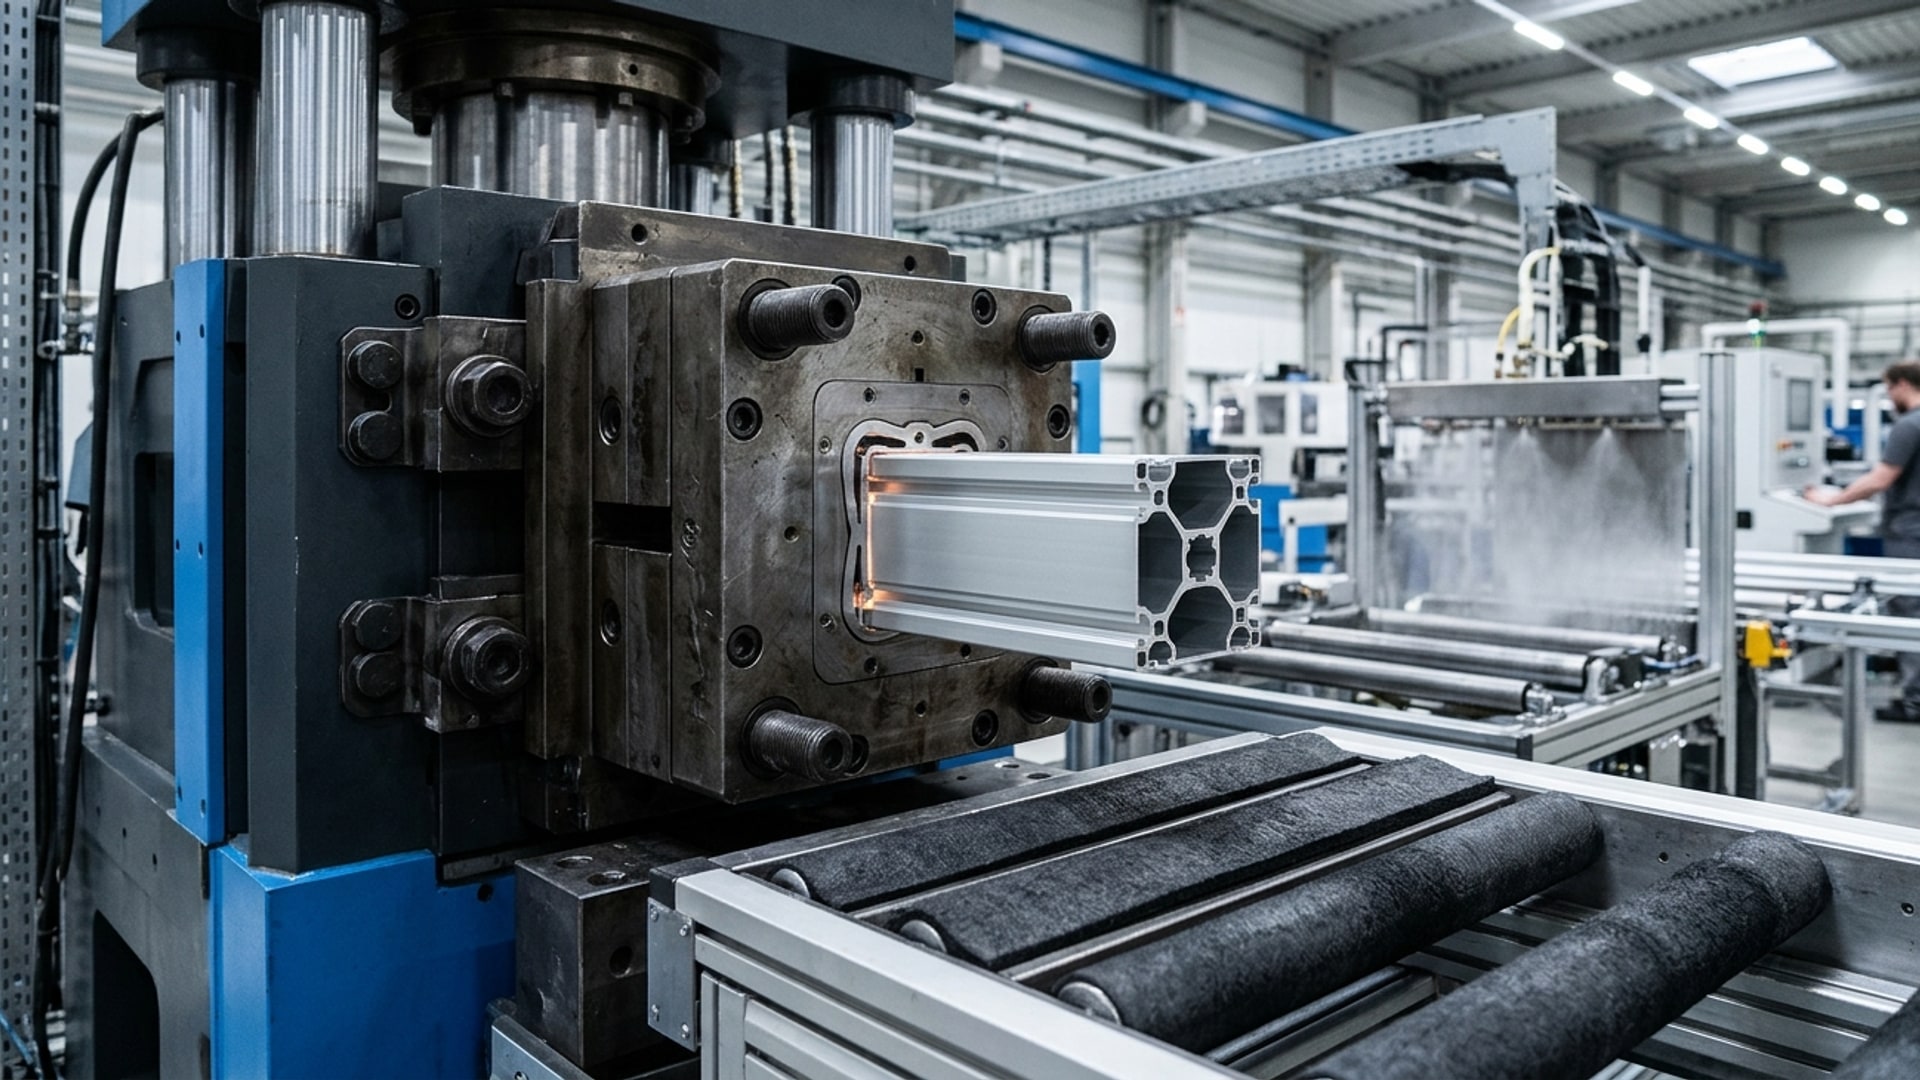
Qu'est-ce que l'extrusion ?
Une billette d'aluminium chauffée est poussée à travers une filière pour former un profilé continu.
Les étapes thermiques et mécaniques de l’extrusion d’aluminium
Lors de l'extrusion, la billette est chauffée vers 450–500 °C puis poussée du conteneur à travers la filière. Le profilé est refroidi à la sortie, puis coupé à longueur et dressé.
La géométrie de la section dépend de la filière : épaisseurs, rayons d'angle et cavités sont définis à la conception. La vitesse de refroidissement et l'état influencent directement les propriétés mécaniques.
Le vieillissement au four confère les états T5 ou T6, suivis du traitement de surface et de l'usinage.
| Étape du procédé | Paramètre type | Objectif métallurgique et dimensionnel |
|---|---|---|
| 1. Préchauffage billette | 450 °C – 500 °C | Plasticité du métal et mise en solution Mg₂Si |
| 2. Passage en filière | Filière plate ou à pont (porthole) | Formation de la section selon EN 755-9 / EN 12020-2 |
| 3. Trempe sur presse | Air pulsé ou brouillard d’eau | Maintien des éléments d’alliage en solution solide |
| 4. Dressage par traction | Allongement contrôlé 0,5 % – 2,0 % | Relaxation des contraintes et rectitude de la barre |
| 5. Revenu thermique | 175 °C – 205 °C (4 – 8 h) | Durcissement structural vers les états T5, T6 ou T66 |
Questions fréquentes
Comment extrude-t-on des profilés creux multichambres ?
Grâce à une filière à ponts (porthole) : l’aluminium chauffé à 450–500 °C se divise autour du poinçon puis se ressoude à l’état solide sous haute pression dans la chambre de soudage.
De quoi dépend l’épaisseur minimale de paroi en extrusion ?
Elle dépend de l’alliage, du cercle circonscrit et de la géométrie : jusqu’à 0,8 mm en EN AW-6060/6063 contre des parois plus épaisses sur les alliages durs 6082 ou 7075.
Ressources techniques et capacités associées

Alliages Séries 5000, 6000 & 7000 (EN 573-3 / EN 755-2)
Composition chimique et propriétés mécaniques pour EN AW-5083, 5754, 6060, 6063, 6005A, 6082, 6463, 7020 et 7075.
Lire la suite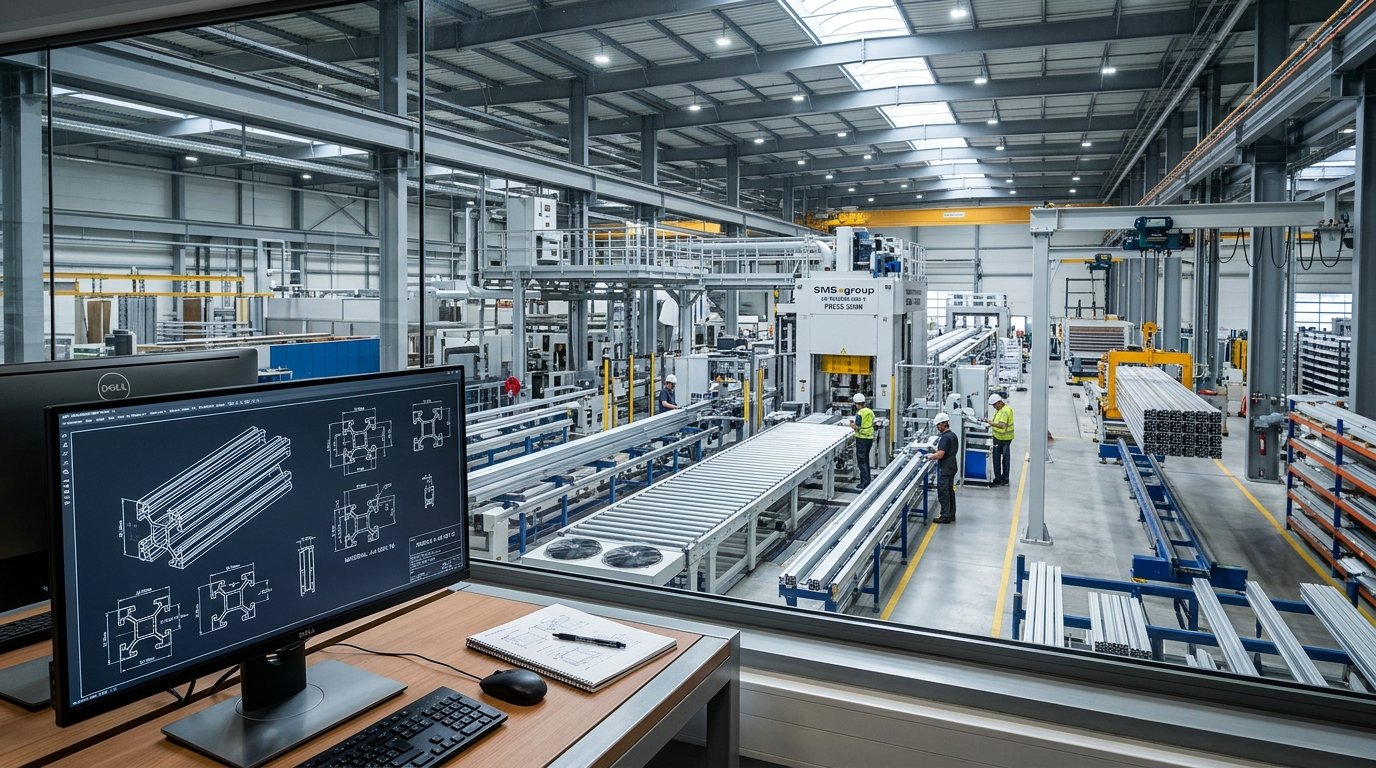
Usine, presses 5-6-7 pouces & finition sur pièce
Presses 5-6-7 pouces (1 000–2 000 t), 80–20 000 g/m, min. 0,8 mm, anodisation/laquage barre & pièce et coupe 8–6 000 mm.
Lire la suite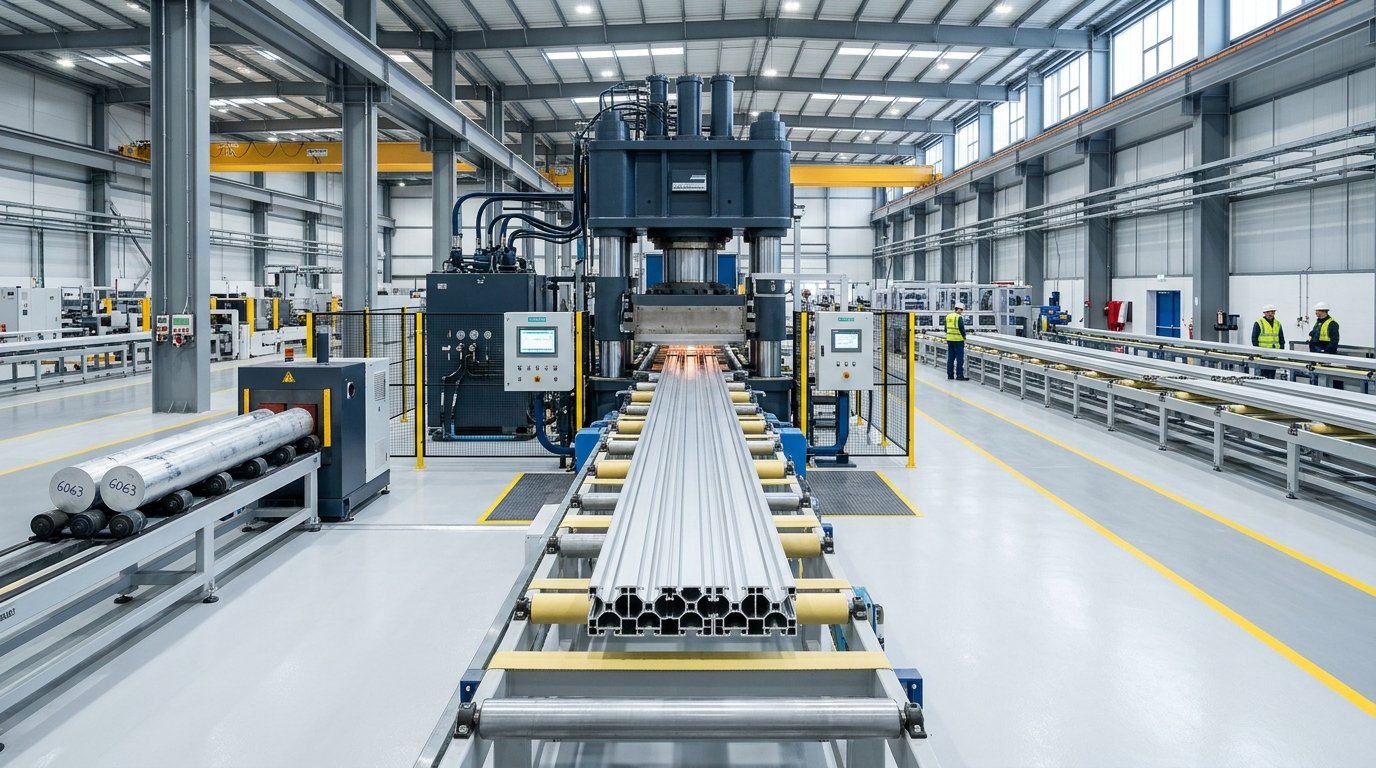
Tous nos services de production (8 unités)
Filières sur mesure et réseau standard, extrusion 5000-6000-7000, finition sur pièce et coupe CNC tous angles.
Lire la suite
Demander un devis
Envoyez le plan de votre section et votre volume annuel ; le devis est préparé avec la filière et le plan de production.