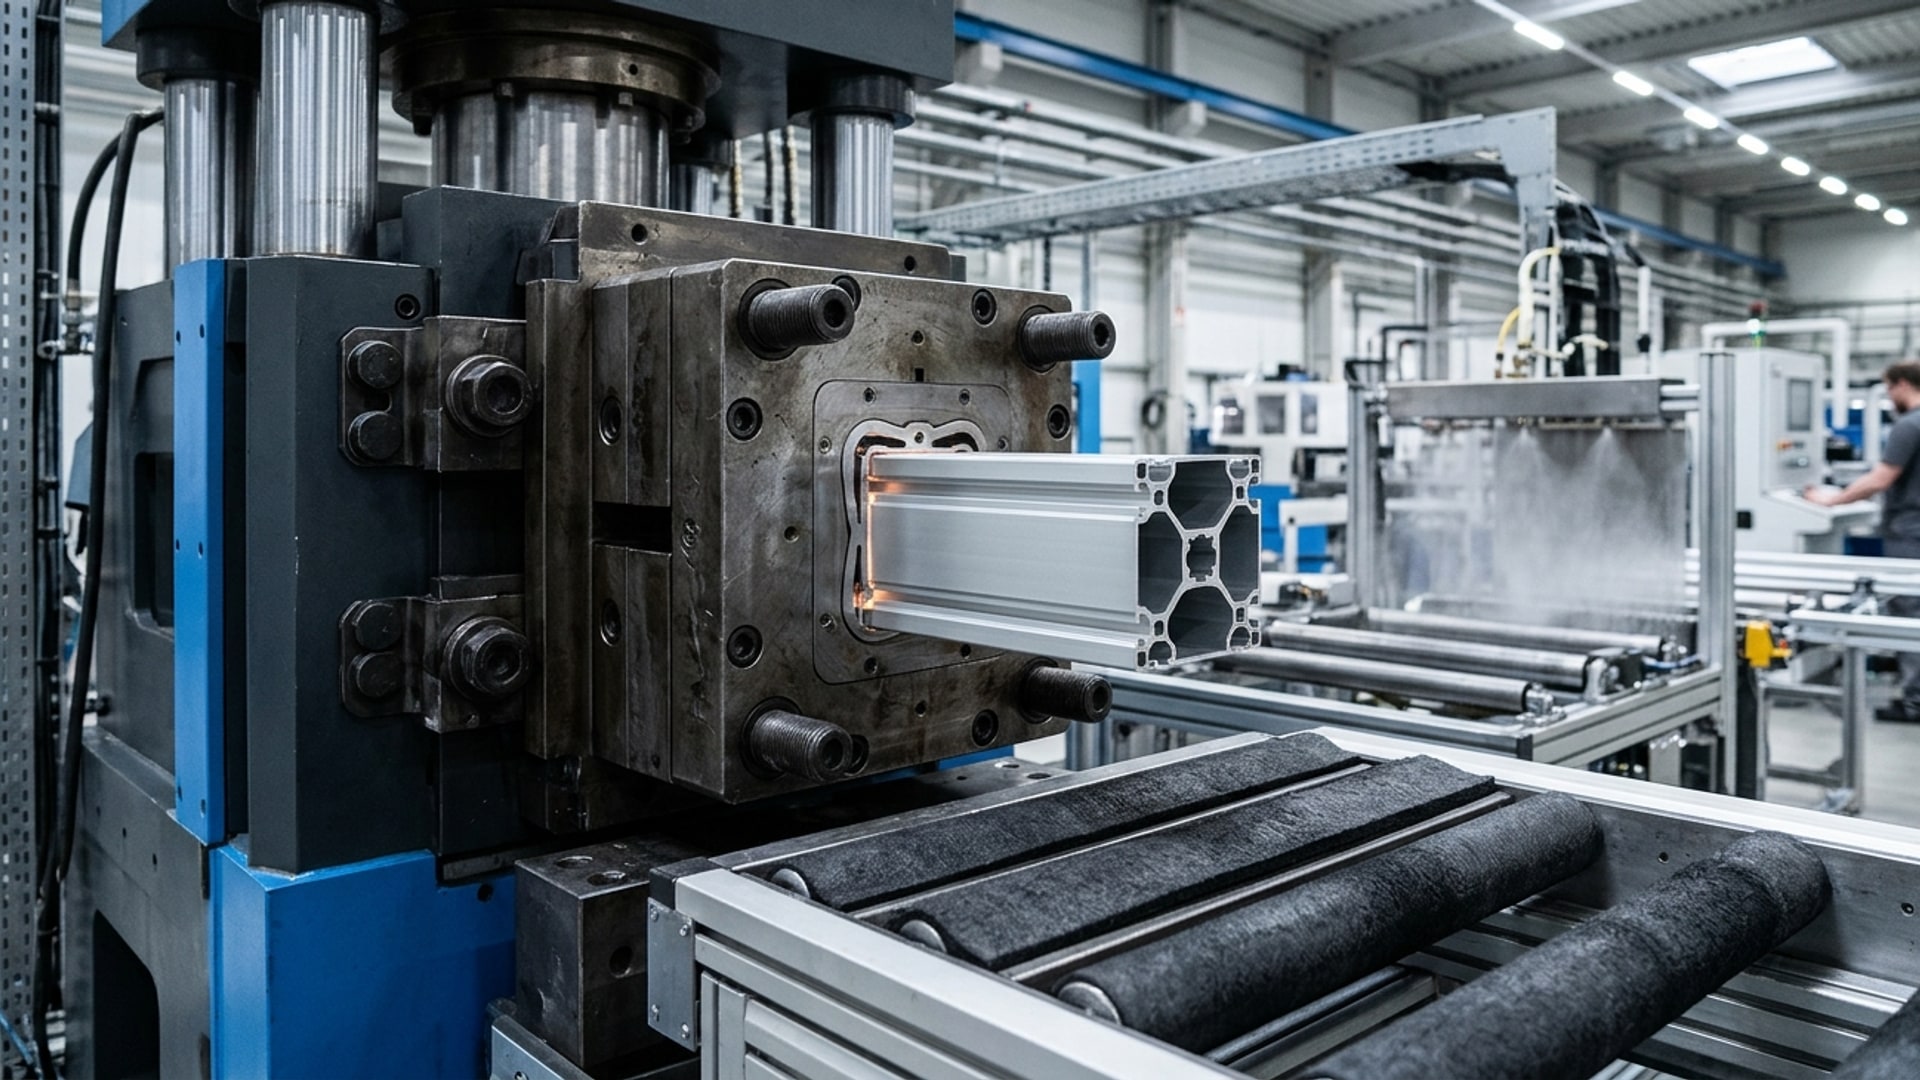
Ekstrüzyon nedir?
Isıtılan alüminyum kütüğün kalıptan geçirilerek sürekli profil haline getirilmesi işlemidir.
Alüminyum Ekstrüzyon Proses Adımları ve Kalıp Mekaniği
Ekstrüzyonda kütük yaklaşık 450–500 °C aralığına ısıtılır ve pres yardımıyla konteynerden kalıp üzerinden itilir. Profil kalıp çıkışında soğutulur, ardından boy kesme ve doğrultma işlemleri uygulanır.
Kesit geometrisi kalıba bağlıdır; et kalınlığı, köşe yarıçapı ve boşluklar tasarım aşamasında belirlenir. Soğutma hızı ve temper, mekanik özellikleri doğrudan etkiler.
Yaşlandırma fırınındaki ısıl işlemle T5 veya T6 temper değerleri elde edilir; ardından yüzey işlem ve mekanik işlem adımları gelir.
| Proses Adımı | Tipik Parametre / Sıcaklık | Metalurjik ve Boyutsal Amaç |
|---|---|---|
| 1. Biyet Ön Isıtma | 450 °C – 500 °C | Mg₂Si çökeltilerini çözündürmek ve plastik akışı sağlamak |
| 2. Kalıptan Basım (Ekstrüzyon) | Yassı veya Köprülü (Porthole) Kalıp | EN 755-9 / EN 12020-2 kesit geometrisini oluşturmak |
| 3. Pres Çıkışı Soğutma (Quench) | Hava veya su/sis soğutma | Alaşım elementlerini aşırı doymuş katı çözeltide tutmak |
| 4. Gererek Doğrultma (Stretching) | %0,5 – %2,0 kontrollü çekme | İç gerilmeleri gidermek ve doğrusallığı (straightness) sağlamak |
| 5. Termik Yaşlandırma (Aging) | 175 °C – 205 °C (4 – 8 saat) | T5, T6 veya T66 hedef akma/çekme mukavemetine ulaşmak |
Sıkça Sorulan Sorular
İçi boş (kutu/kanallı) alüminyum profiller tek parça nasıl üretilir?
Köprülü (porthole) H13 kalıplarda sıcak alüminyum kalıp içinde kollara ayrılır ve kaynak odasında yüksek basınç altında katı fazda tekrar birleşerek dikişsiz görünümlü boşluklu kesiti oluşturur.
Ekstrüzyonda minimum et kalınlığı neye bağlıdır?
Pres tonajı, çevrel çember çapı (CCD) ve alaşıma bağlıdır; EN AW-6060/6063 kesitlerde min. 0,8 mm et kalınlığı üretilebilirken EN AW-6082/7075 gibi sert alaşımlarda daha kalın cidar gerekir.
İlgili Mühendislik ve Üretim Kaynakları

5000, 6000 ve 7000 Serisi Alaşımlar (EN 573-3 / EN 755-2)
EN AW-5083, 5754, 6060, 6063, 6005A, 6082, 6463, 7020 ve 7075 kimyasal ve mekanik tabloları.
Devamını oku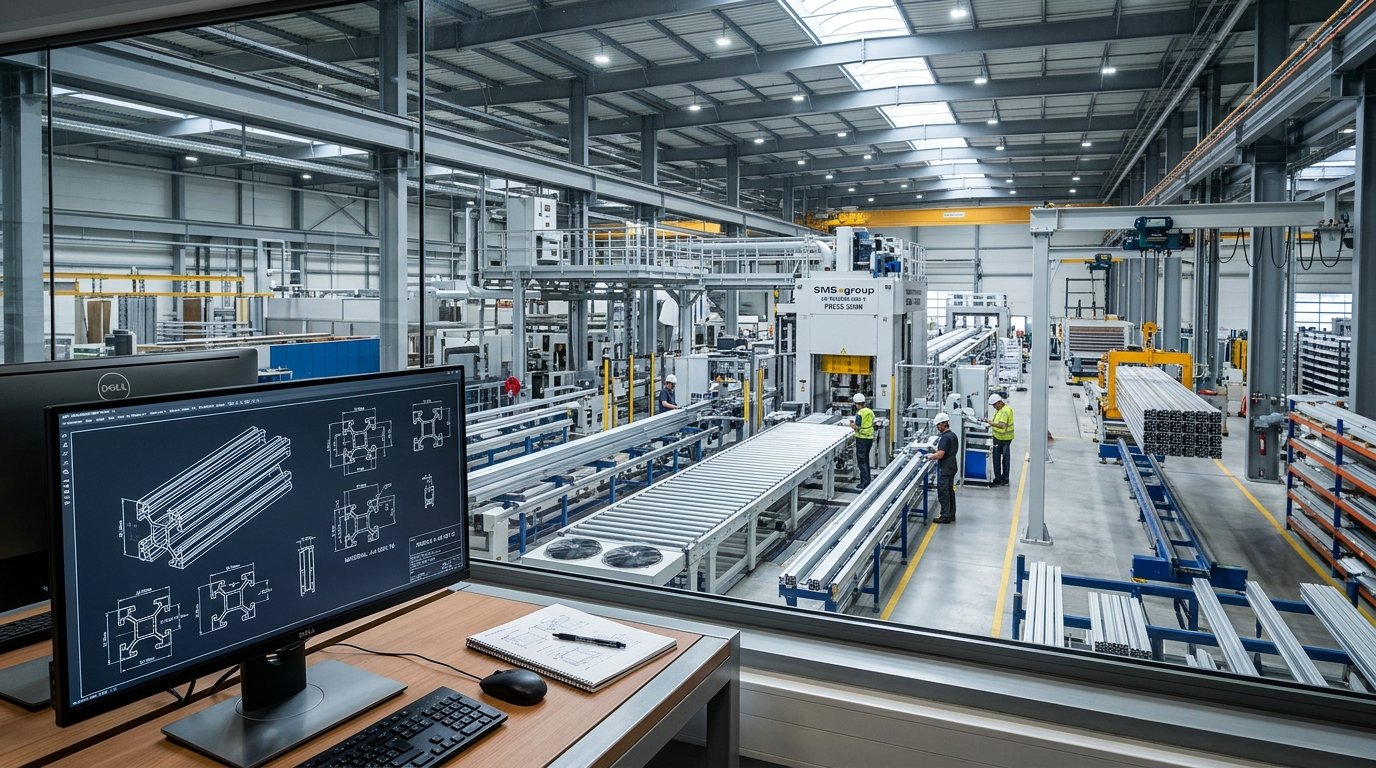
Tesis, 5-6-7 İnç Pres Parkuru ve Parça Eloksal/Boya
5-6-7 inç (1.000–2.000 t) presler, 80–20.000 gr/m, min. 0,8 mm, boy/parça eloksal ve 8–6.000 mm açılı kesim.
Devamını oku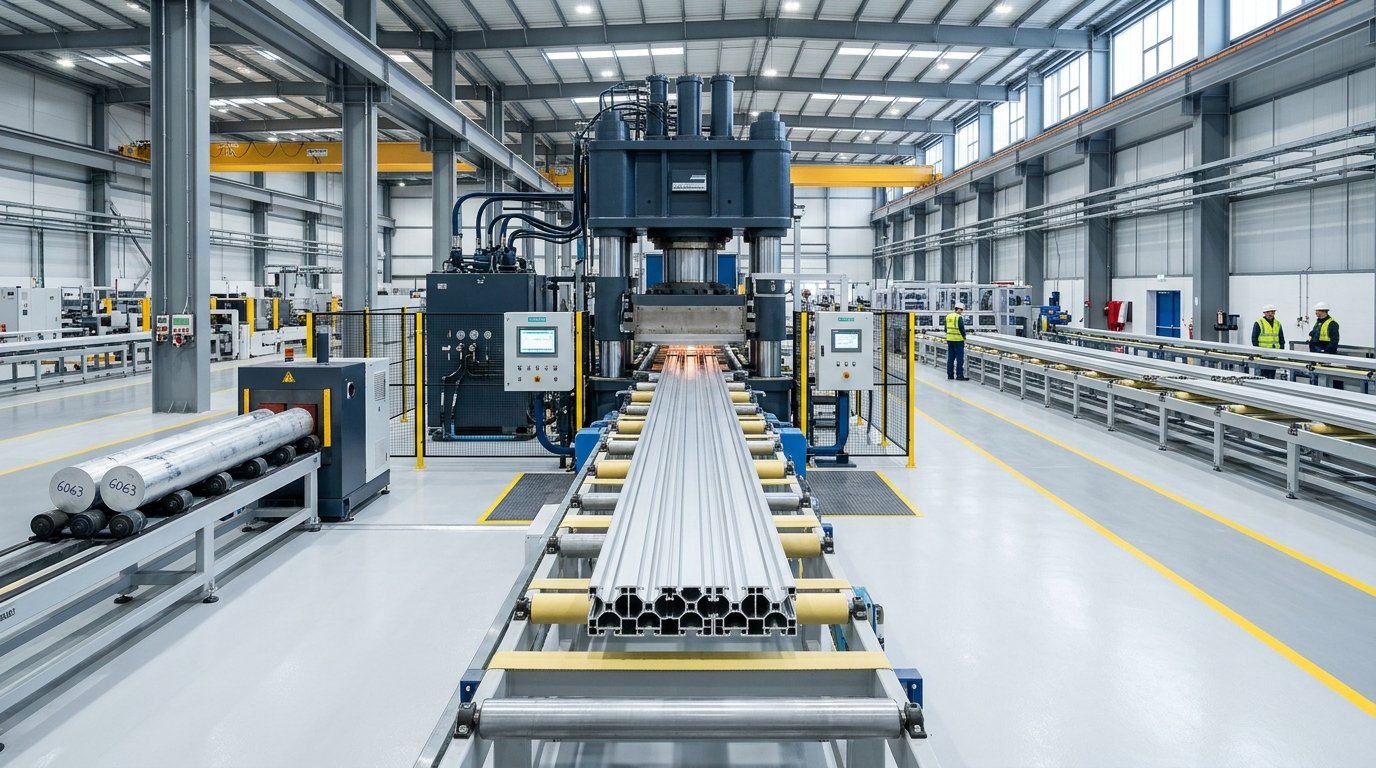
Tüm Üretim Hizmetlerimiz (8 Entegre Birim)
Özel kalıp ve standart profil ağından 5000-6000-7000 ekstrüzyona, parça eloksal/boyadan her açıda CNC kesime.
Devamını oku
Teklif Talebi
Kesit çiziminizi ve yıllık adedinizi paylaşın; teklif, kalıp ve üretim planı ile birlikte hazırlanır.